今回は暑熱対策の空調設備新設工事のご依頼があった株式会社中野科学の中野俊介社長にお話を伺いました。
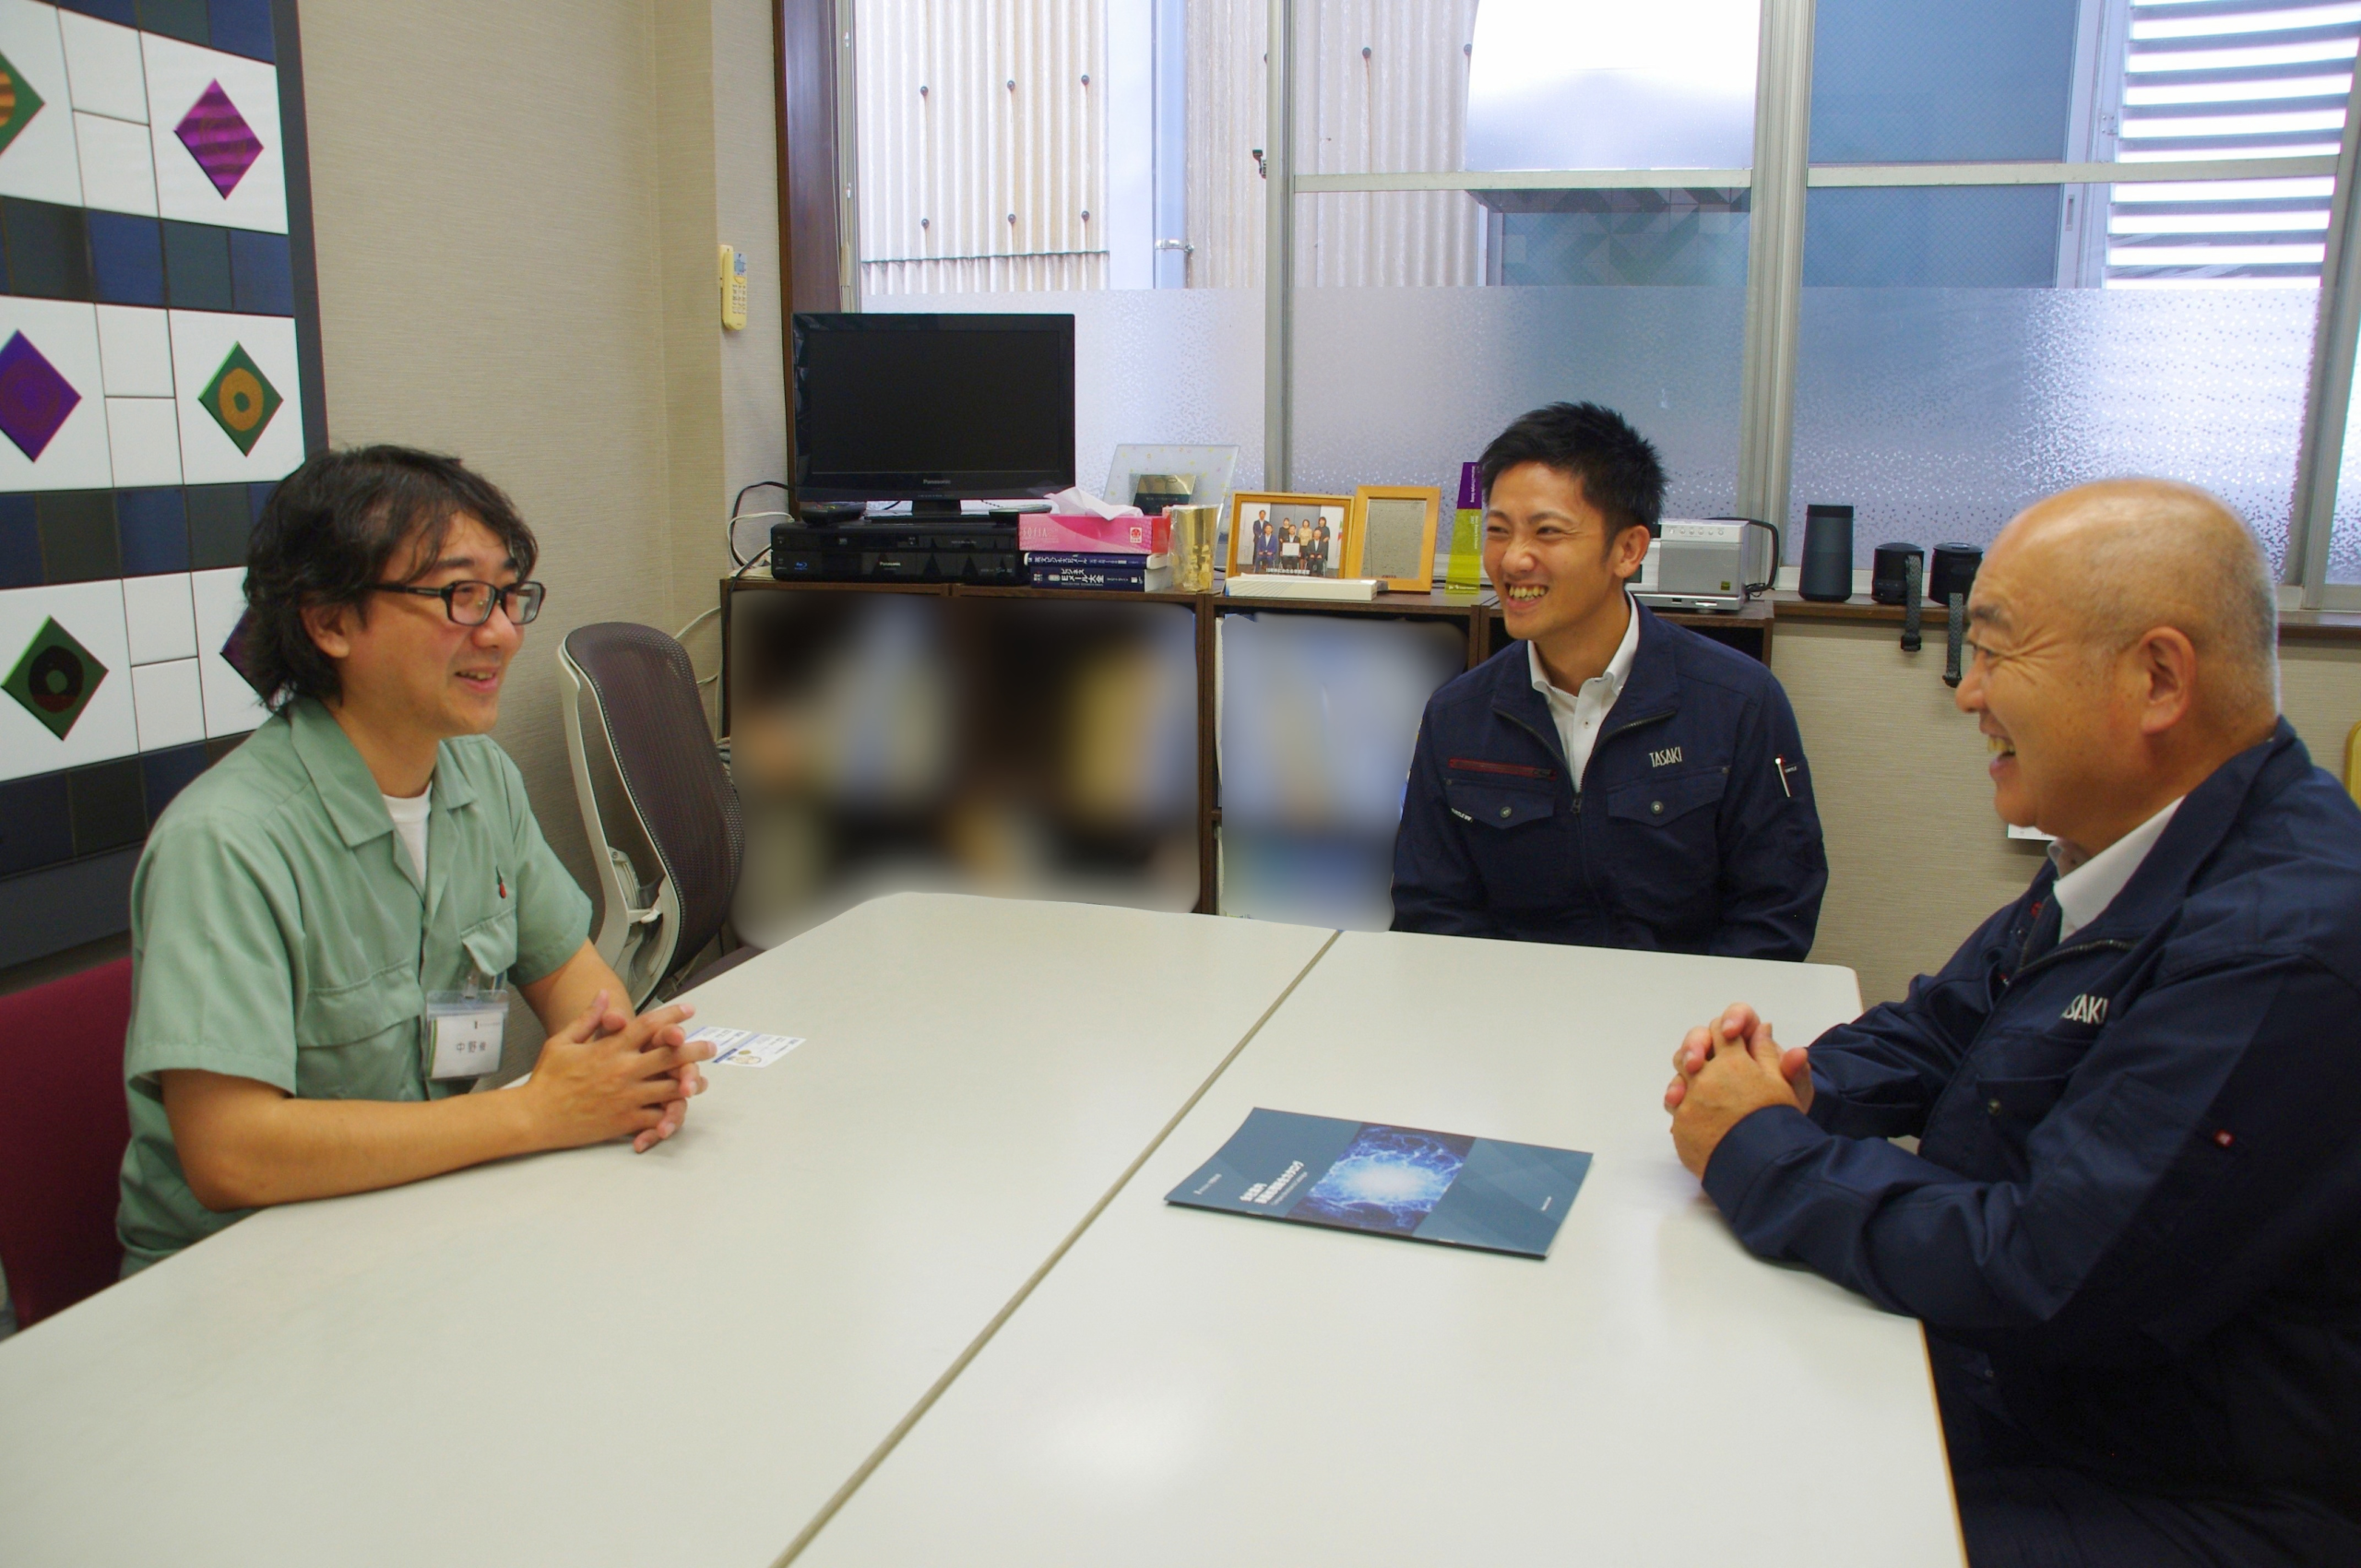
複雑な「局所排気」と「大量熱源」の計算が生んだ、快適な工場環境と生産性向上の両立
問合せに至る背景と工場特有の課題
田崎社長: 本日はお忙しい中お時間をいただき誠にありがとうございます。
約半年前にはじめてお問合せをいただいてからアンケートへのご協力、そして大変温かいお言葉を頂戴し施工業者冥利に尽きる思いです。
まずは今回の工場全体の空調改善をご検討されるに至った背景から詳しく聞かせていただけますか。
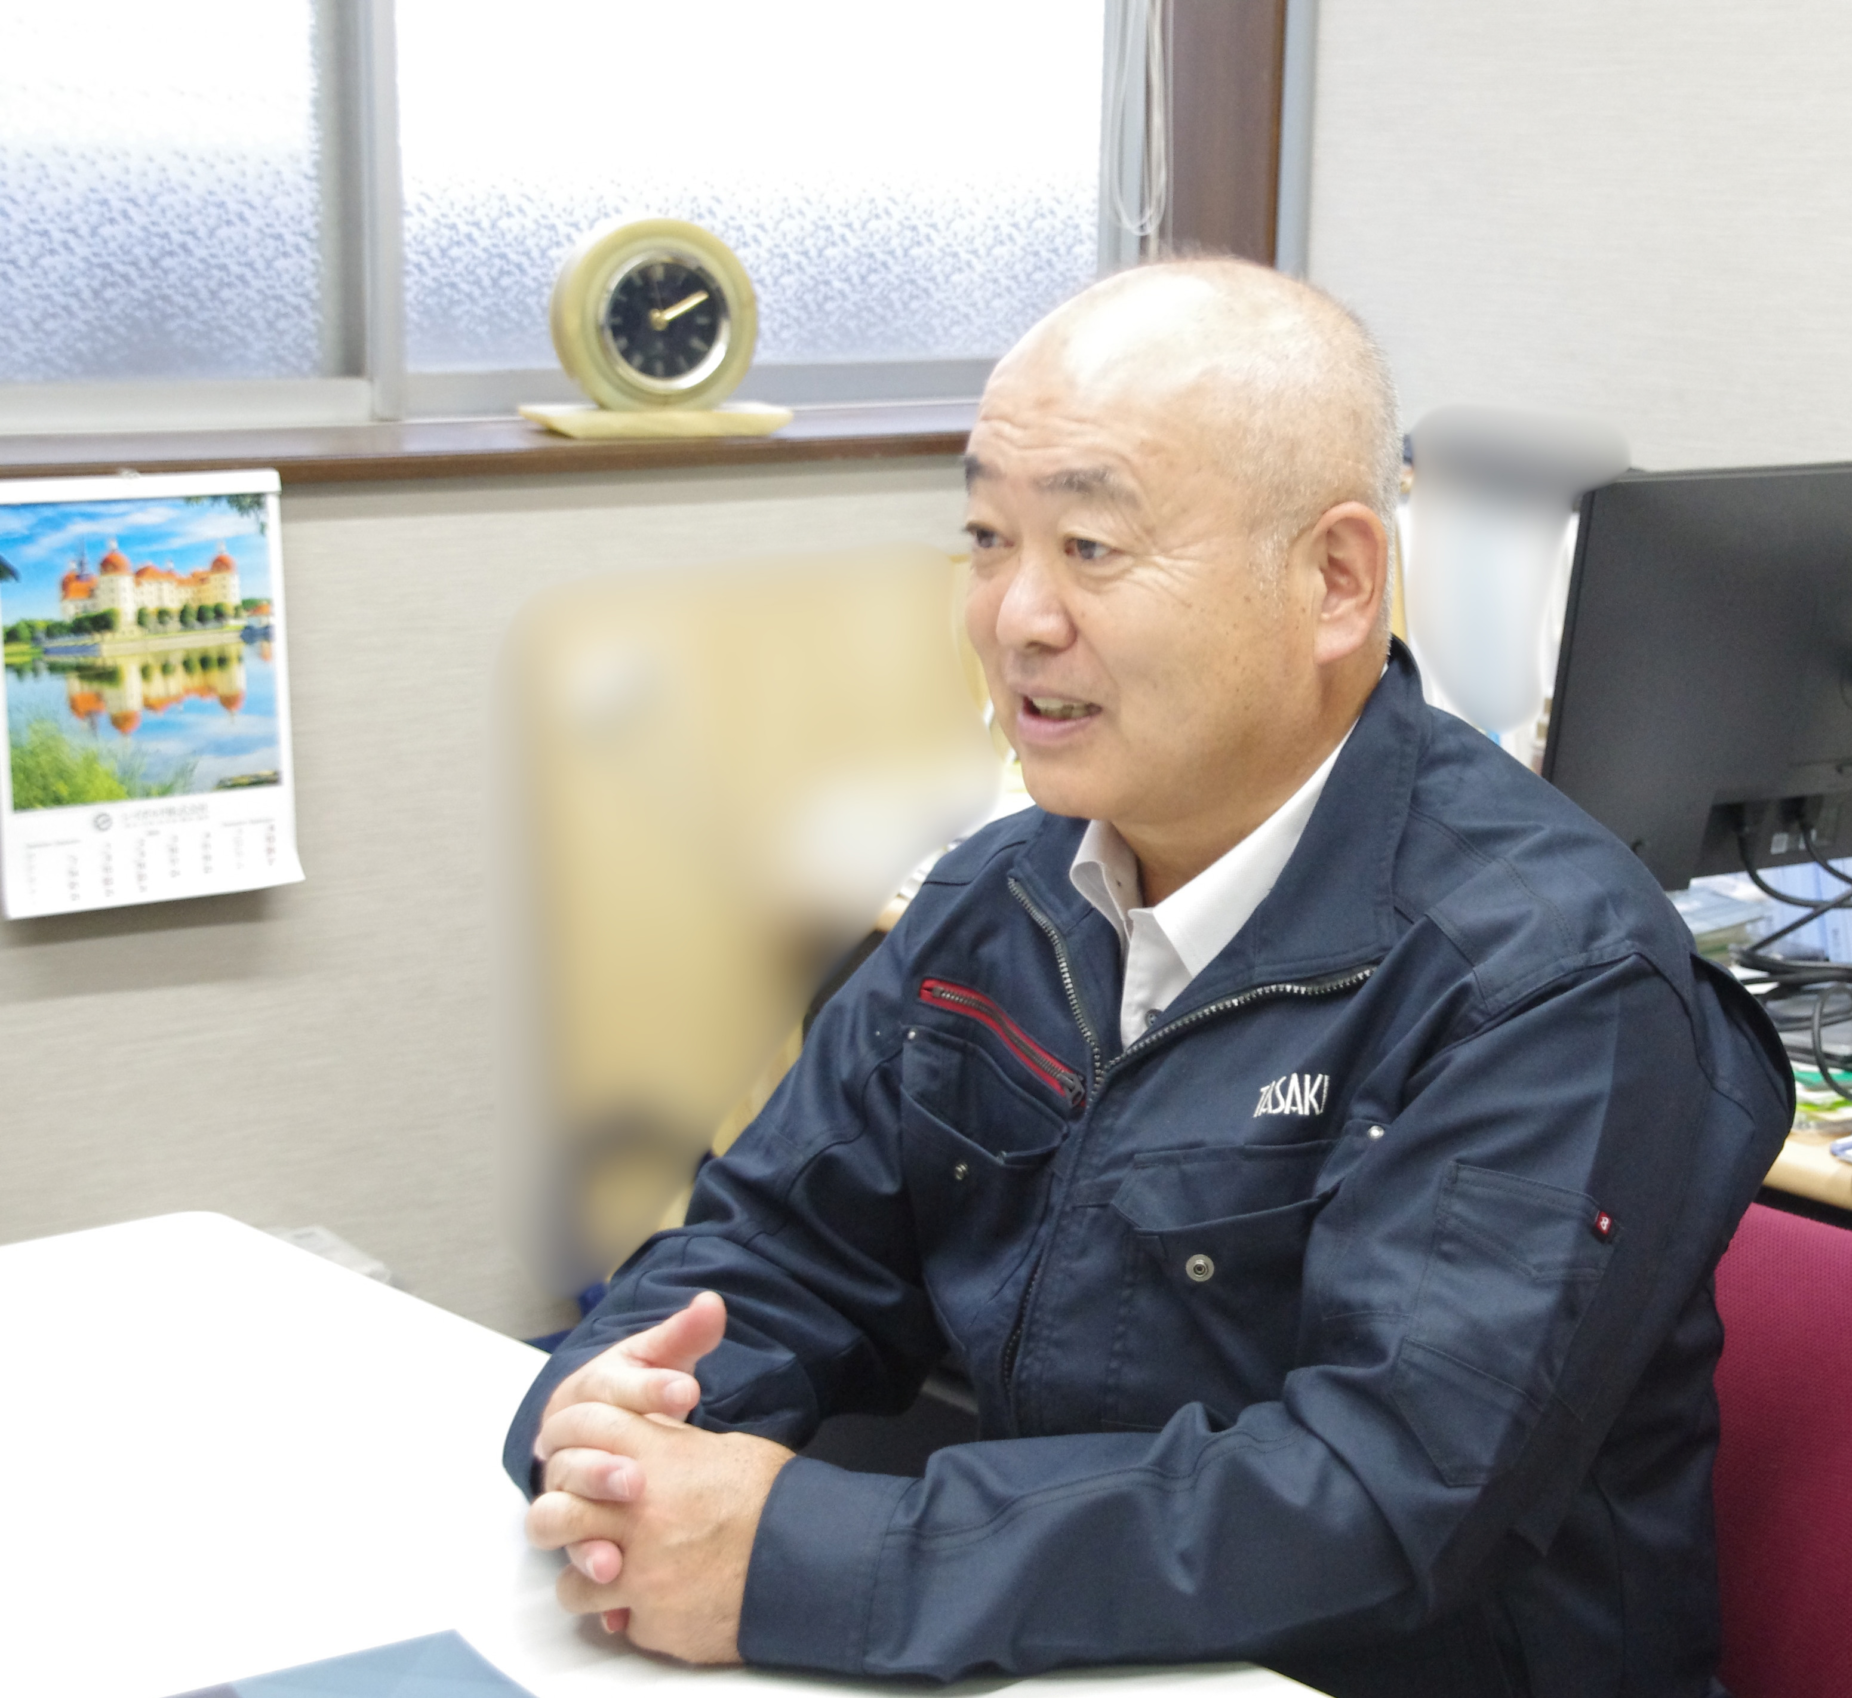 中野俊介様(以下:中野社長)
当社の工場では主にステンレス製品の「電解研磨」という表面処理を行っています。
この工程では大型の電解槽に薬品を満たし、それを70度から80度近くまで常に加温・保持して作業を行うため工場内には絶えず膨大な熱気が立ち昇っています。
特に夏場になると室温はすぐに40度を超えてしまって、まるで温室のような猛烈な熱帯環境になってしまうんです。
実は数年前の夏、作業中の社員1名が熱中症で倒れて救急搬送されるという出来事がありました。
さいわい大事には至らず、すぐに回復して今も元気に第一線で働いてくれているのですが、経営者として「これは精神論や場当たり的な対策では済まされない、根本から工場内の環境を改善しなければならない」と強く危機感を抱いたのがすべての始まりでした。
田崎社長: 先ほども拝見しましたが、工場内には非常に強力な局所排気設備が多数稼働していますよね。
中野社長: そうなんです。化学薬品の蒸気や熱気を屋外へ逃がすために建物のあちこちに強力な局所排気ファンを設置しています。
風量計算上は5分に1回のペースで工場全体の空気がすべて入れ替わるような凄まじい換気状態でした。
過去にも自分たちなりに色々と対策は試みていたんです。
スポットクーラーを複数台導入してみたり、スポーツドリンクを会社で大量購入して全員に支給したり、休憩時間を通常より長めに設定したり……。
スポットクーラーの排熱ダクトをDIYでわざわざ屋外まで延ばして熱気を逃がそうと工夫もしました。
でも結局は局所排気が強すぎるので夏場は外から新しい熱風が勢いよく引き込まれてしまって、室内全体を冷やすのには程遠い状態でした。
「うちではエアコンを入れても空調を効かせるのは物理的に不可能なんじゃないか」と半ば諦めかけていたのが本音です。
それでも「うちのように局所排気で建物内部が強い陰圧(負圧)状態の工場でも空調を効かせる設計ができるんじゃないか」と考えてインターネットで様々な事例や論文を探していました。
その中で、特殊な環境での局所排気や空調の設計施工について記載されていた御社のホームページを見つけて「ここならうちの悩みを解決してくれるかもしれない」とお問い合わせさせていただいたのが最初でした。
なぜ遠方の当社を選んでいただけたのか
田崎社長: 新潟県の燕三条エリアといえば日本有数の「ものづくりの街」であり、地元の設備業者様やダクト施工会社様も非常に層が厚い地域だと思います。
その中であえて栃木県に本社がある当社をお選びいただいた決定的な理由は何だったのでしょうか。
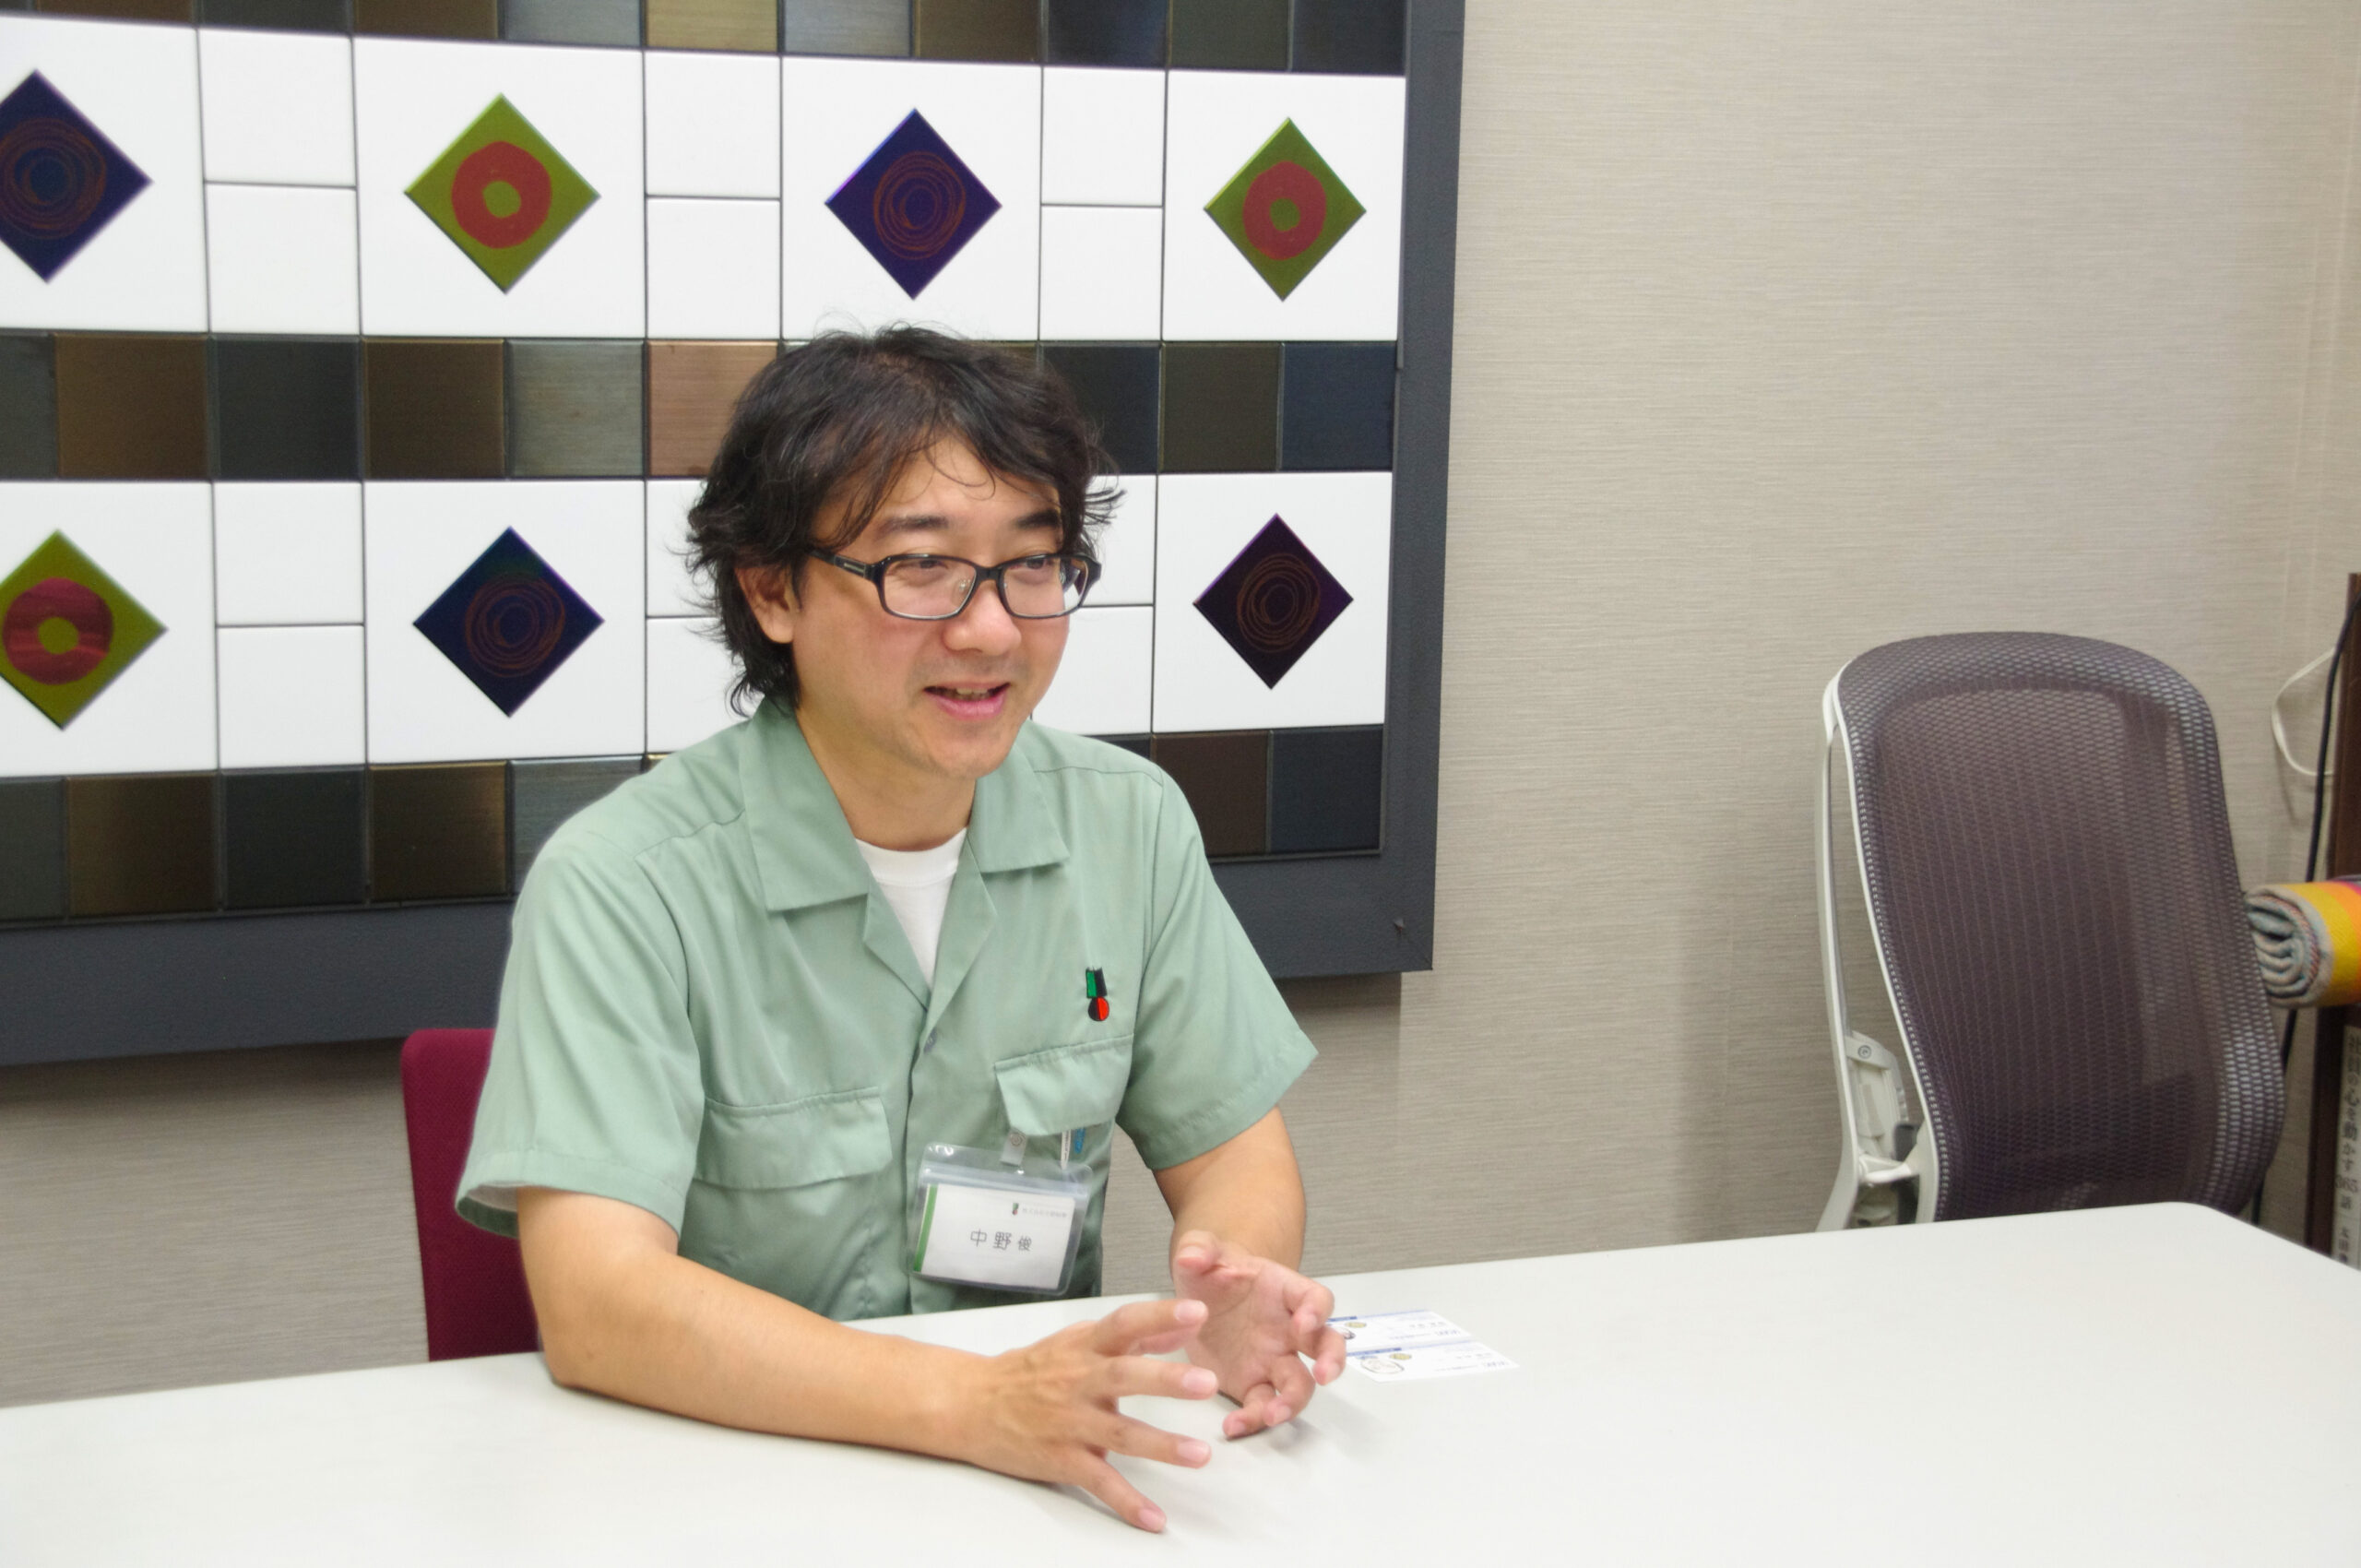 中野社長: おっしゃる通り、地元にはダクトやフードの製作・設置に非常に長けた優れた設備屋さんがたくさんいらっしゃいます。
ただ地元の業者さんの多くは燕三条の地域柄もあってバフ研磨などの「粉じん対策」には非常に強いのですが、塩ビ加工や特殊薬品を扱う化学的な環境へのノウハウが限られていたり、局所排気ファンの選定を専門の機械メーカー任せにして「空気の流れや熱量の全体計算」までは踏み込んで設計を行わないケースが多かったのです。
また、一般的なエアコン業者さんや電気屋さんに相談しても「エアコン本体を壁や天井に設置すること」はできても「強烈な局所排気による気流の乱れ」「生産時の発熱量」「負圧状態における給排気バランス」までをトータルで計算して計画から設計・施工までを全て一貫して引き受けてくれる会社がどうしても見つかりませんでした。
単に大きいエアコンをドーンと設置するだけでは絶対に失敗すると思っていましたから、排気風量に伴う給排気バランス、空調能力を全体的に計算できる専門的な設備会社を探していたのです。
御社のホームページで掲載されている施工事例を読んで「ここなら一括で設計してくれる」と確信してお問合せしました。
ただホームページの対応エリアに「新潟県」と明記されていなかったので、「栃木から新潟まで本当に来てくれるのか?」と最初は少し不安でしたが(笑)、問合せに快く「大丈夫ですよ!」とお返事をいただけて本当に救われる思いでした。
田崎社長: そう言っていただけて光栄です!
実際のところ、熱源と強力な局所排気が同居する工場の空調設計は非常に難解なパズルのようなものです。
単に冷房能力を高めるだけでは冷気が排気フードに吸い込まれて捨てられるだけで、電気代ばかりかかって一向に冷えません。
当社でも今回の設計にあたっては設置されている巨大な電解槽や加温槽からの発熱量、排気ファンの風量、気流の乱れ、そして作業員の方々の動線を何度もシミュレーションしました。
ただ計算はあくまで計算なので、現場で施工完了後に試運転を行った際に職人さんたちが入った瞬間の「うわっ、めちゃくちゃ冷えてる!」と驚いた顔を見たときは本当にホッとしました。
技術とこだわり — 燕三条の歴史と電解研磨の奥深さ
田崎社長: 先ほど工場内を見学させていただきましたが、処理されている製品の形や大きさが本当にバリエーション豊かで驚かされました。
中野社長: ありがとうございます。
この燕市という街の産業史をご存知でしょうか。
燕市は江戸時代の「和釘(わくぎ)」や「槌起銅器(ついきどうき)」から始まり、明治・大正期には煙管(キセル)づくり、昭和初期にはスプーンやフォークといった金属洋食器へと時代の変化に合わせて柔軟に作るものを変えてきた変革の街なんです。
輸出で非常に潤った時期もありましたが、その後の為替変動や貿易摩擦といった荒波を乗り越えるため常に作るものを変化させて生き残ってきました。
当社も創業以来、この燕市の産業の歩みと完全にリンクしながら成長してきた歴史があります。
現在はご家庭の台所やホテル・レストランで使われる厨房用品から医療用の器具、さらには半導体製造装置に使われる大型チャンバーや配管部品まであらゆるステンレス製品の表面処理を引き受けています。
特に自動車産業では鉄が主流ですが、耐食性や超高クリーン度が求められる半導体や医療分野においてステンレスの電解研磨は絶対に欠かせない核心技術となっています。
田崎社長: 「電解研磨」の具体的な仕組みや、一般的なメッキ処理との違いについても詳しく教えていただけますか?
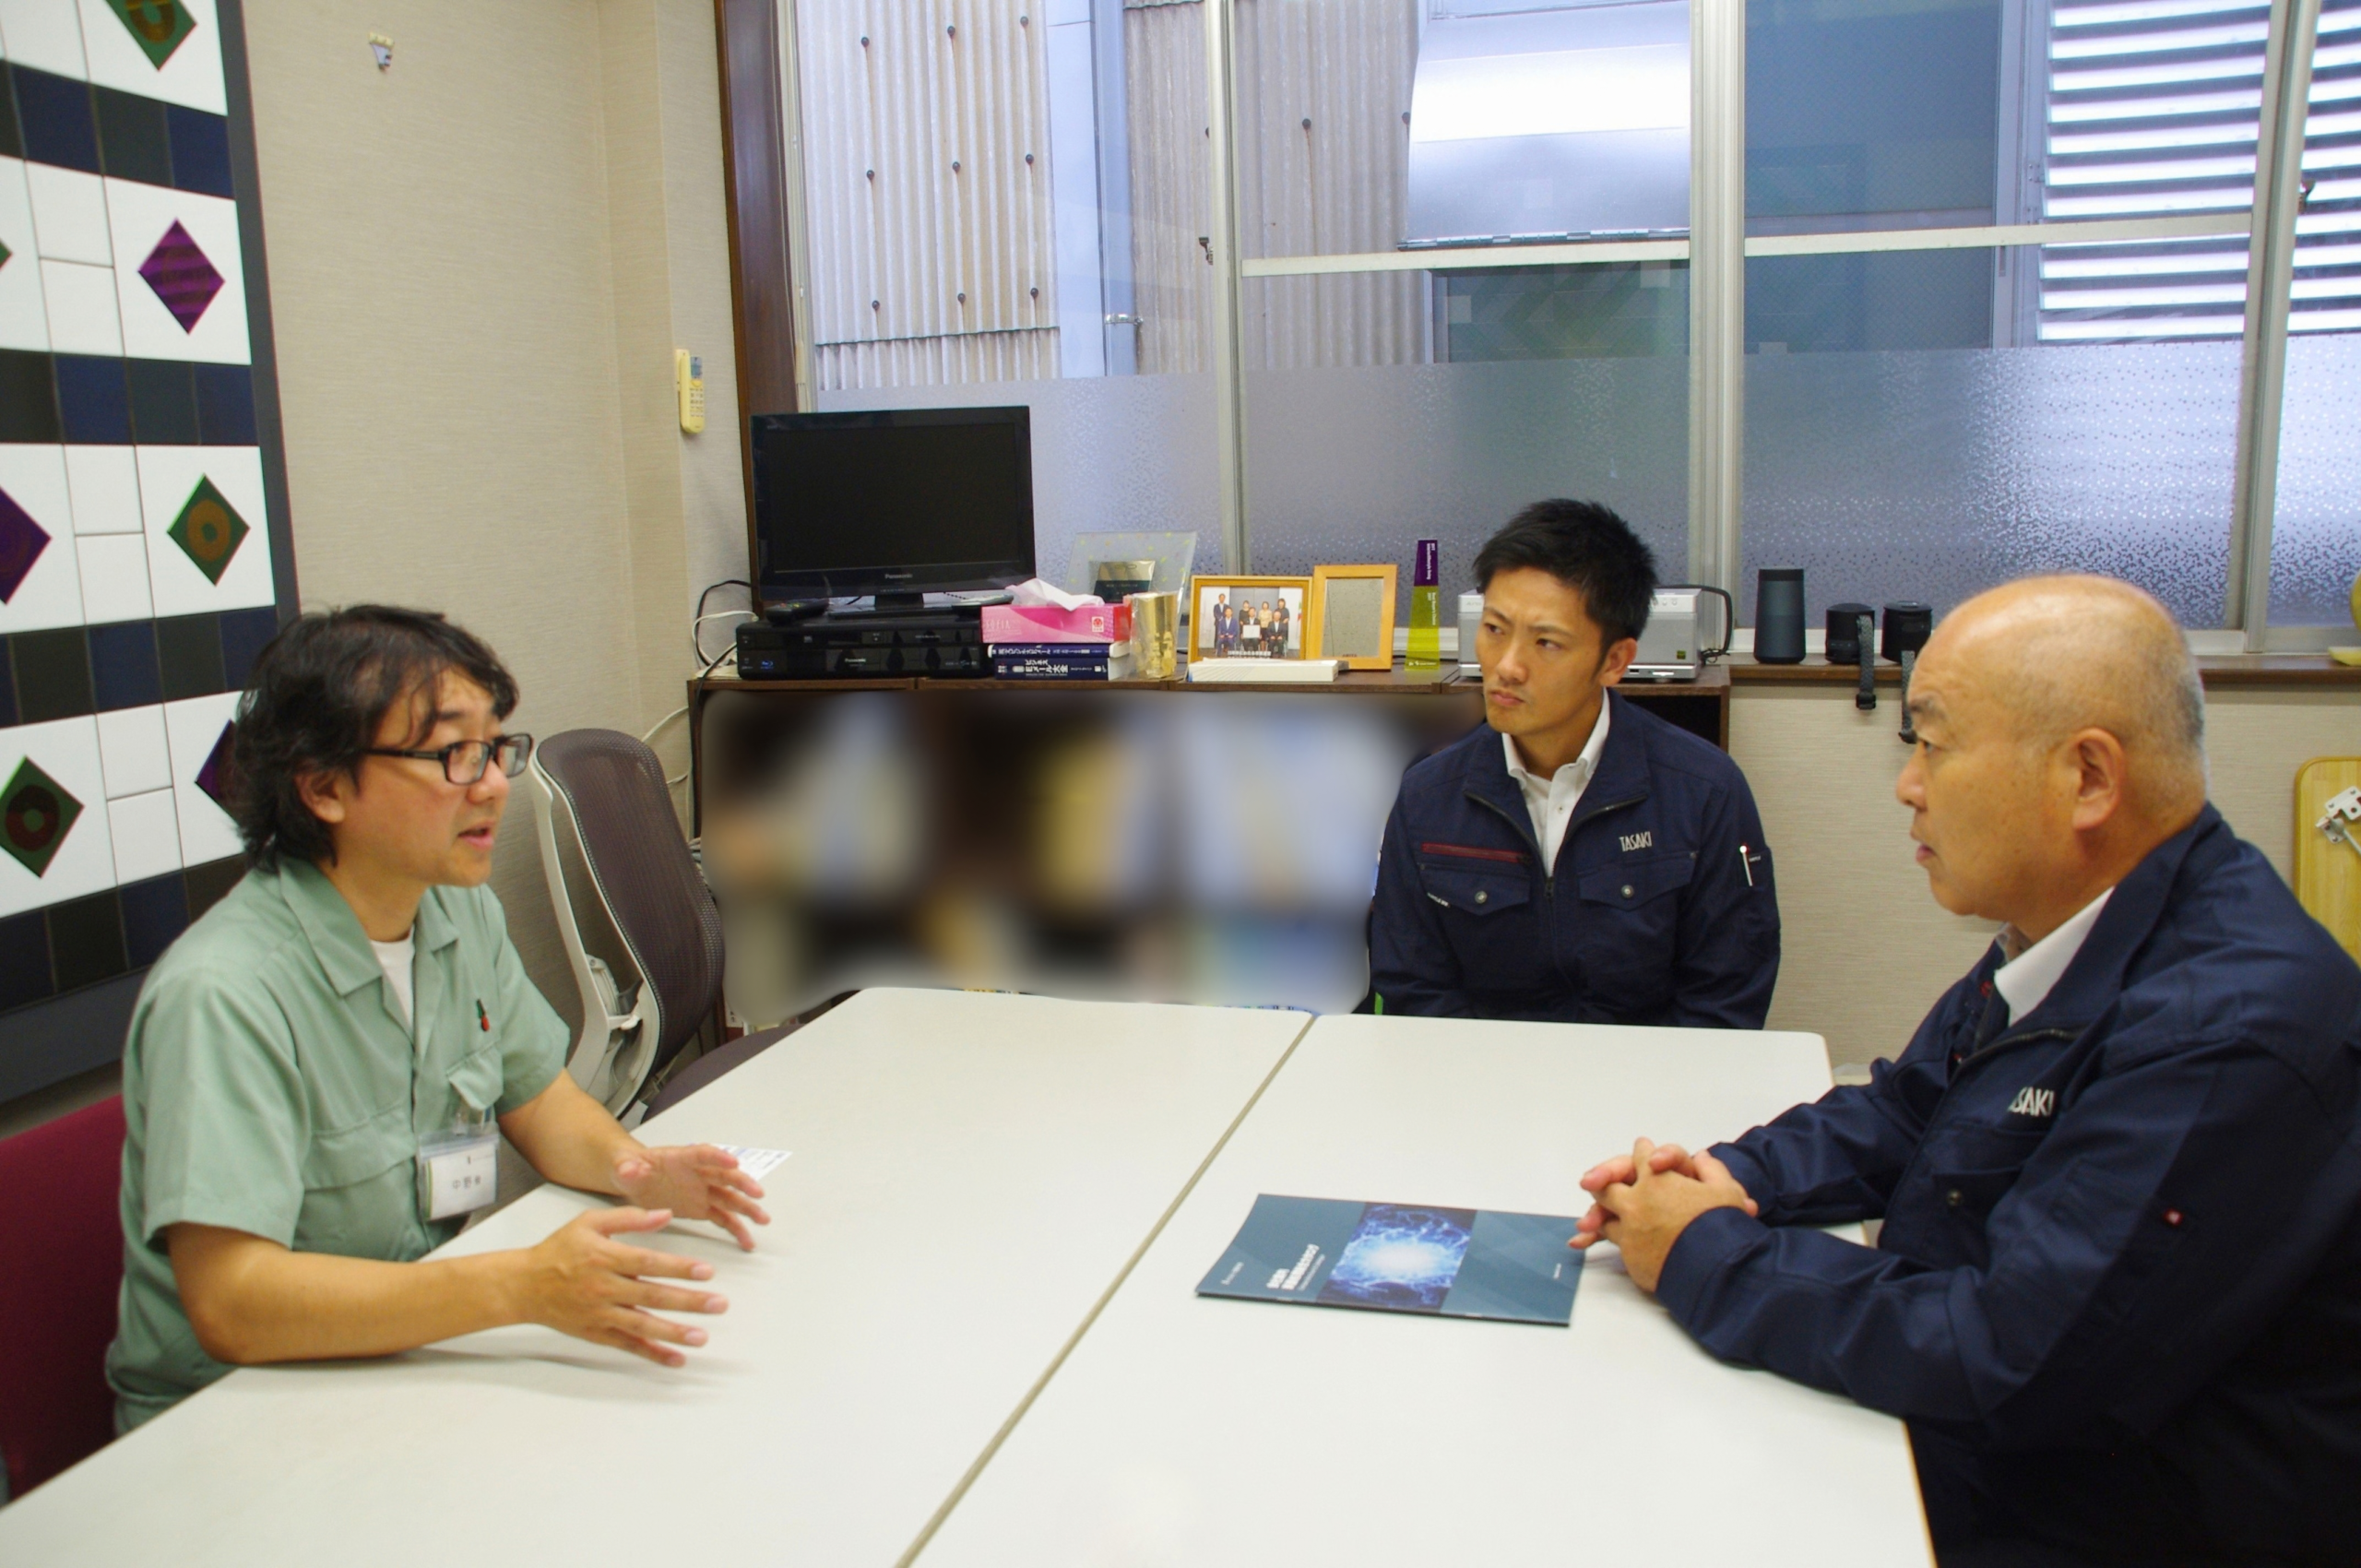 中野社長: 一般的な「メッキ処理」というのはマイナス電極に金属を接続し、液体中の金属イオンを表面に析出させて金属膜を作る作業です。
それに対して当社の「電解研磨」はそのまったく逆で、製品をプラス電極に接続し、電解液の中で電気を流すことで金属の表面をミクロン単位で「微小に溶かす」技術なのです。
表面の微小な突起部から優先的に溶けていくため、物理的なバフ研磨などでは届かない凹凸の隙間まで鏡のように滑らかに仕上げることができます。
それ以外にも溶接や加工の熱で痛んだ表面の一皮を剥くことでステンレス本来が持つ「サビにくさ(不動態皮膜)」を爆発的に高める効果があるのです。
さらに表面の微細なバリや油分・汚れも完全に溶かして除去できるため、半導体や医療機器のように「極小のゴミすら絶対に許されない」という精密分野で非常に重宝されています。
当社ではリン酸などを独自の比率で調合したオリジナルの電解研磨液を使用しており、毎週定期的に化学分析を行って酸の濃度や金属の溶解量を厳密にチェックしています。
さらに「いつ・誰が・どの電解槽で・何ボルトの電圧と電流を流し・何度の液温で・何分間処理したか」という全データをデータベース化・システム化して管理しています。
単なる職人の長年の勘だけに頼るのではなく、データに基づいた科学的な管理を行うことでお客様ごとの厳しい要求品質にブレなく応えられる点が当社の最大の強みです。
田崎社長: 工場の外観や防犯、技術管理についても非常に徹底されていますね。
 中野社長: ええ。実はメッキ業界には「クロムメッキ」「金メッキ」など分野ごとに横のつながりや組合が存在することが多いのですが、電解研磨の業界は全国的に見ても同業者同士の交流が全くと言っていいほど存在しないんです。
それぞれの会社が独自開発した電解液の配合や、製品を吊るすジグ(特殊な固定器具)の形状を極秘のノウハウとして抱えているのでお互いに工場内部を見せ合うことはまずありません。
地域で開催されるオープンファクトリーなどの見学イベントにも当社は参加していませんし、受託加工という性質上、顧客の機密情報や高価な製品をお預かりしているため工場内のセキュリティやノウハウの防犯には万全の体制を敷いています。
ちなみにお客様からお預かりする製品は一品もので高価なものが多いので、取り扱いにはものすごく神経を使います。
汎用品なら代わりが効きますが半導体用の大型チャンバーなどは1個で数百万円から数千万円もしますから、万が一傷をつけたりダメにしたりしたら全額弁償です。
実は以前、パレットに載せて出荷準備をしていた高額部品を運送会社さんが積み込み時にうっかり落として破損させてしまって、かなりの損害が出たことがありました(笑)。
幸い運送会社の保険で全額カバーされましたが、あれは本当に生きた心地がしなかったですね。
そういう緊張感と背中合わせで日々作業をしています。
導入後の劇的な効果と経営的メリット
田崎社長: 今回の空調設備を本格稼働させてみて、現場の作業環境や社員の方々の反応はいかがでしょうか?
中野社長: 本当に驚くほど涼しくなりました。
施工が終わった直後にも37度や38度を超える猛暑日があったのですが、工場内に入ると嘘のようにひんやりとした冷気が広がっていて作業環境が一変しました。
何よりも「今年もまた社員が倒れるのではないか」という経営者としての毎夏の不安が完全に解消されたことが私にとって一番大きいです。
もちろんこれだけの規模の空調を稼働させれば電気代は大きく上がります。
ただ当社ではそれを見越して前年に工場の屋根全体へ太陽光パネルを設置していたので、自家消費分で電気代の一部を相殺することができています。
何より重要だったのは社員の作業パフォーマンスの向上です。
汗だくになりながら必死に暑さに耐えて作業をしていた頃と比べて快適な環境で集中して作業ができるようになったことで、社員の作業効率やモチベーション、品質精度は間違いなく大幅に向上しています。
暑さによって社員のパフォーマンスが5%や10%低下していたと考えれば、人件費や安全管理の観点から考えても空調の電気代などは十分に相殺できる価値のある投資だったと断言できますね。
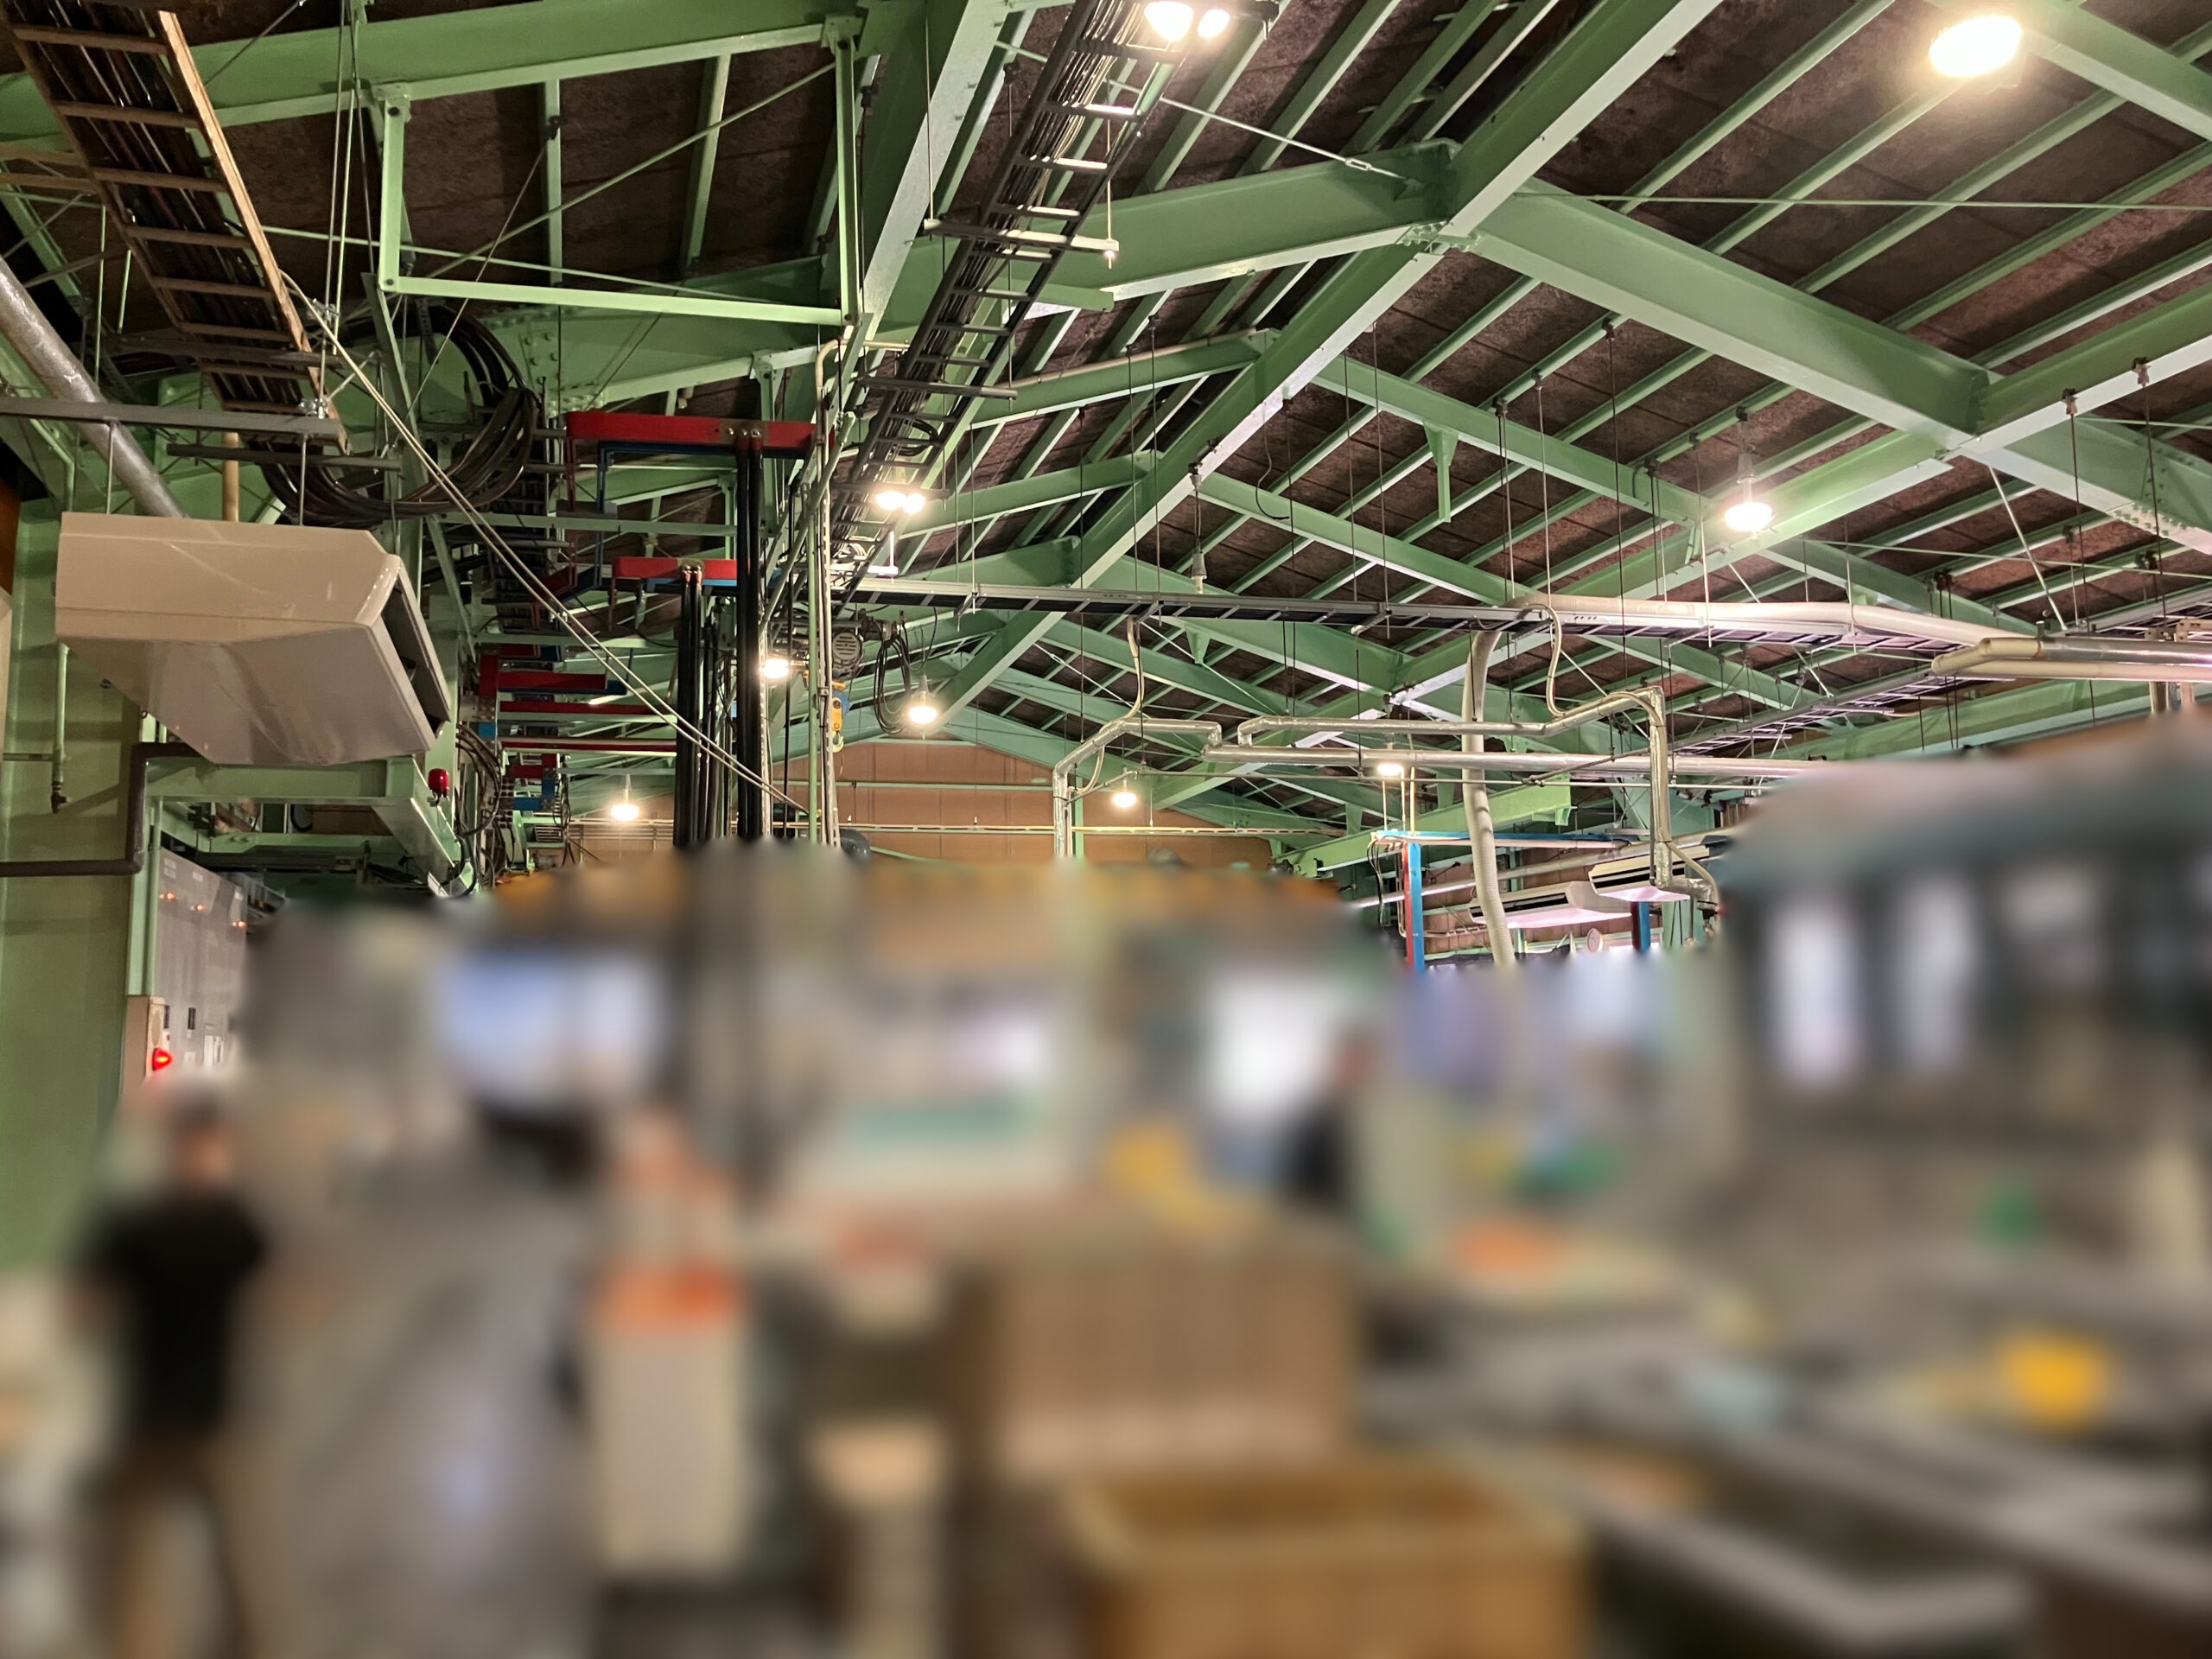
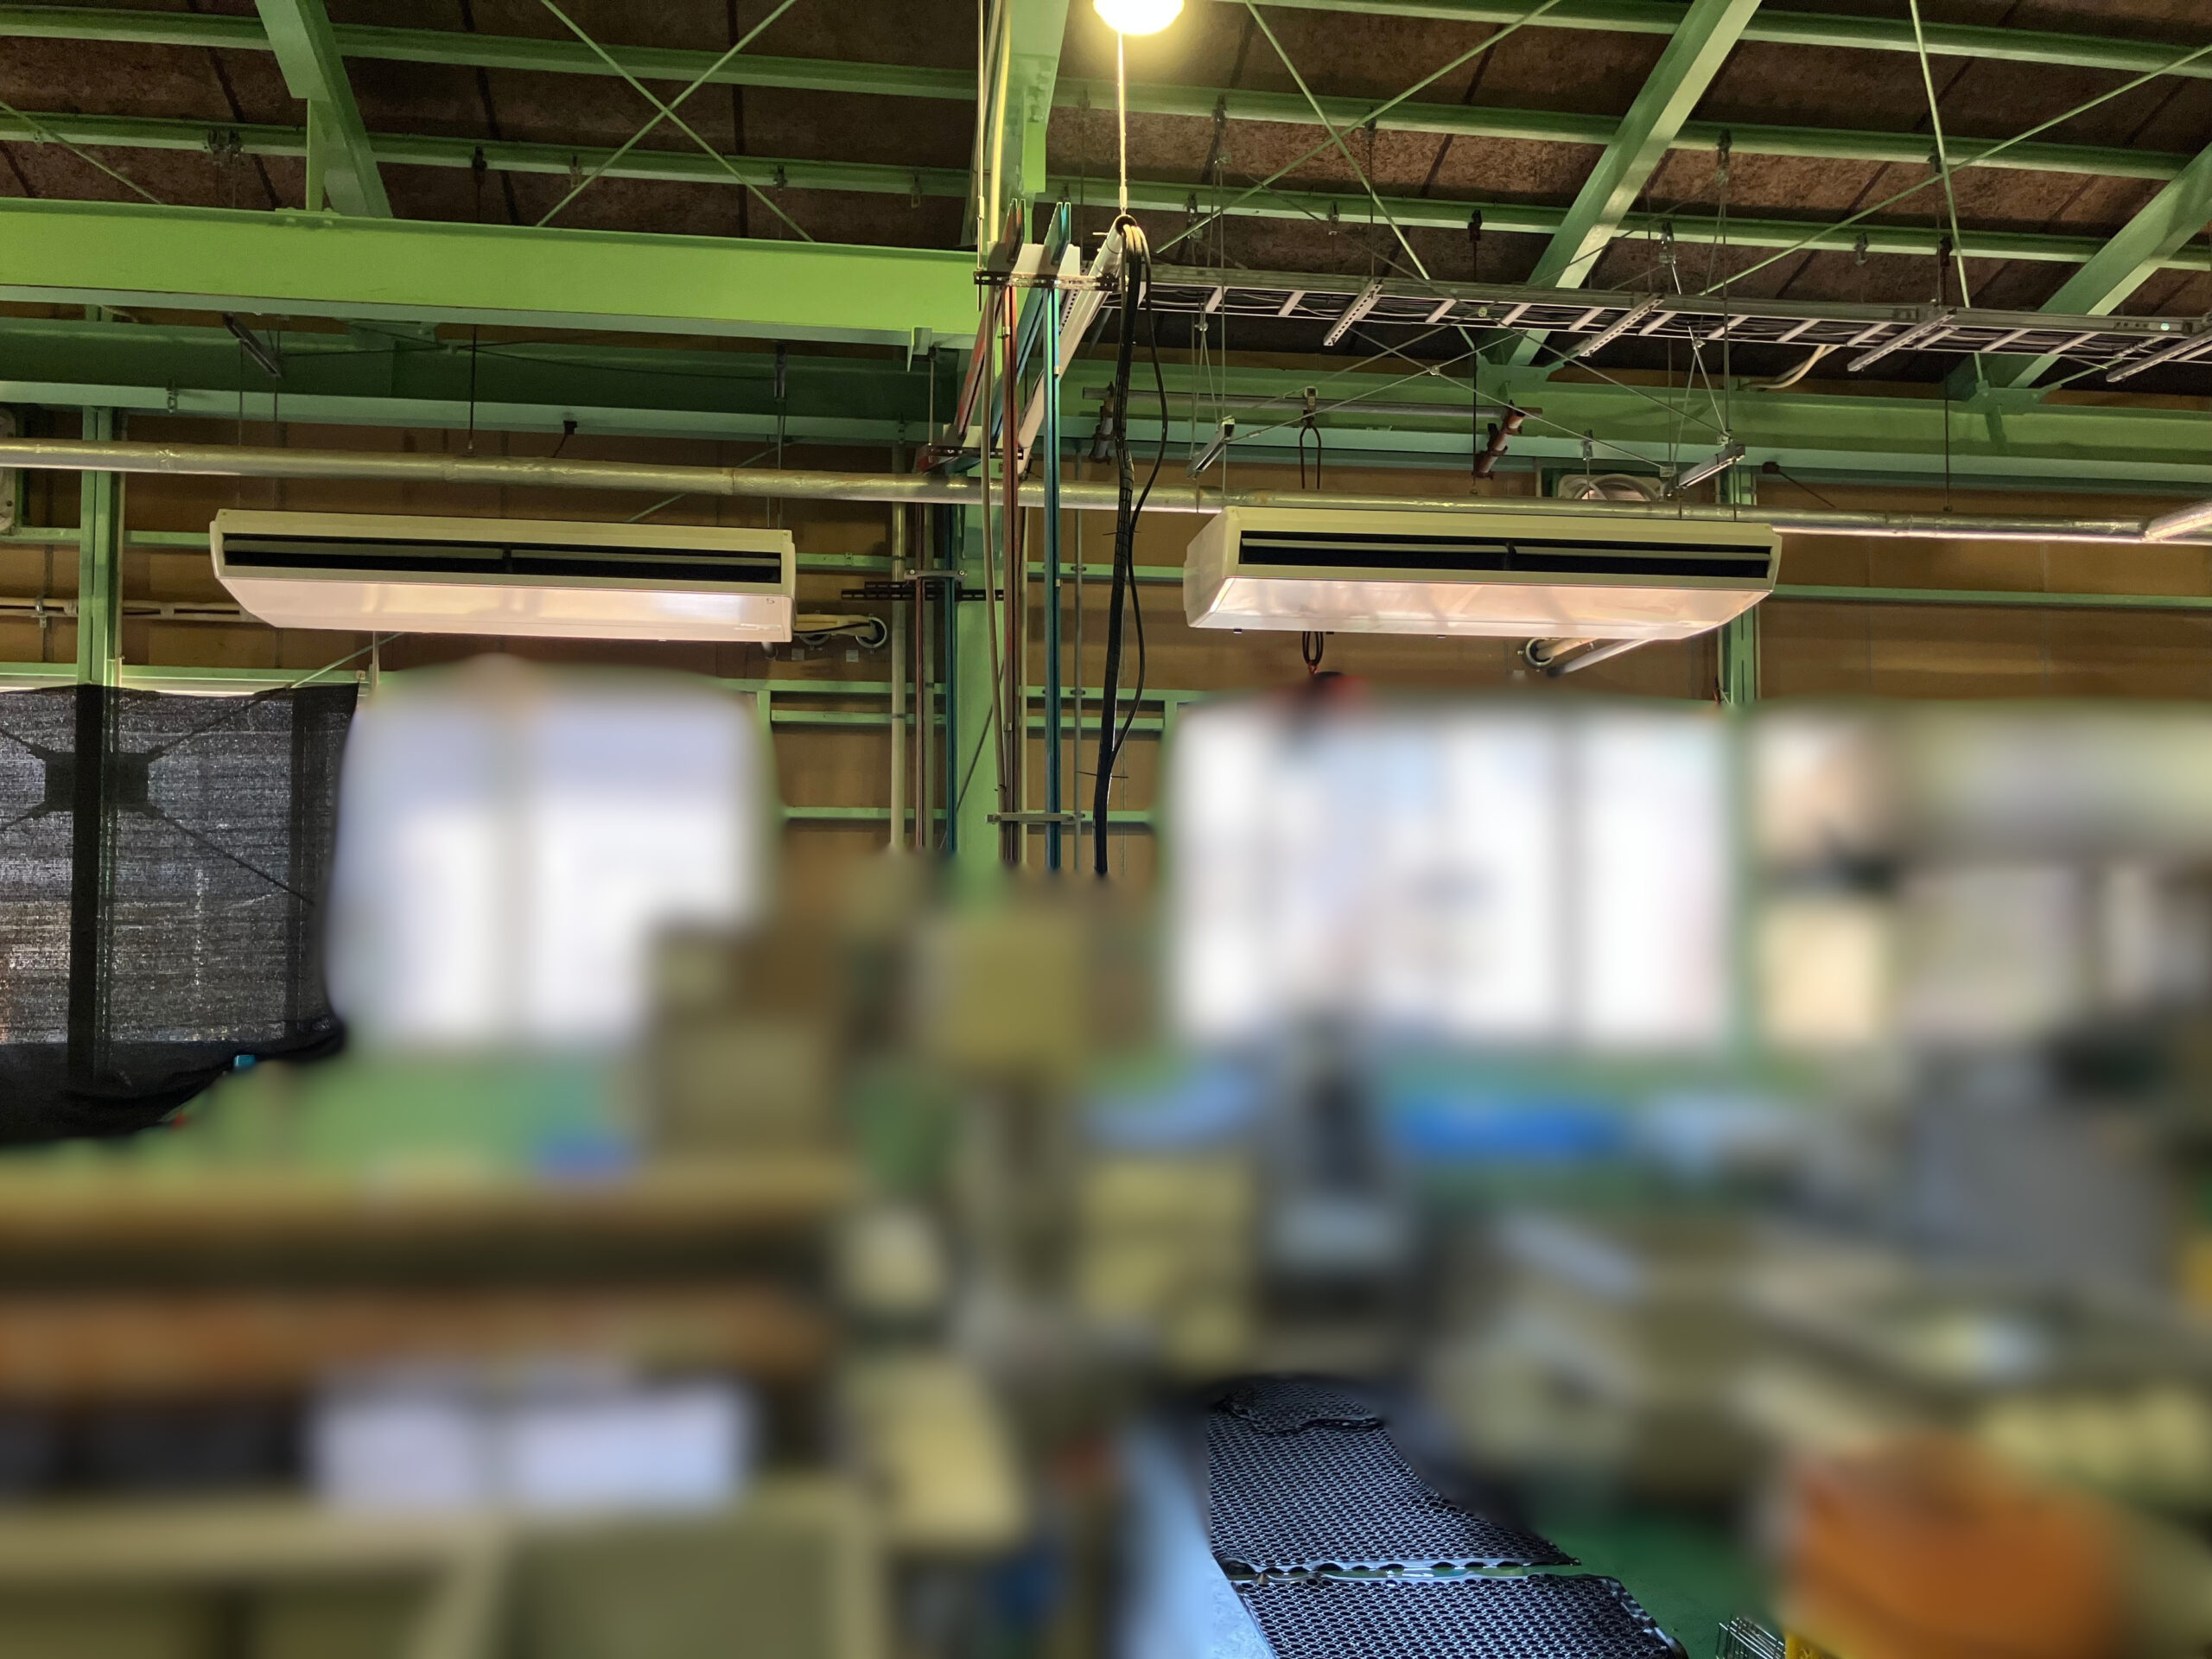
▲施工後の工場内風景(※機密情報保護のため画像を加工しています。)
田崎社長: 梅雨明け直後の最も暑さが本格化する絶妙なタイミングで工事を完工できて、当社としても感無量です。
中野社長: 本当に最高のタイミングで施工していただきました。
少しでも着工や完工が遅れていたらあの猛暑の中で社員に大変な思いをさせるところでした。
迅速かつ緻密な設計と施工をしていただいた御社には心から感謝しております。
今後の展望とまとめ
田崎社長: 今後、工場設備や事業展開においてどのような展望をお持ちでしょうか?
中野社長: 当社のこの建屋自体はかなり年数が経っていて古くなってきていますが、今回のように適切な改修と最新設備の導入を行いながら小回りの利くフレキシブルな工場として進化させていきたいと考えています。
顧客からの要求品質は年々高度化していてクリーンルーム対応やより精密な表面処理技術が求められていますので、ハード・ソフトの両面で常に技術革新を続けていくつもりです。
また、北関東や新潟を含め「強烈な局所排気のせいで空調が効かない」と諦めている製造業の工場は全国に山ほど存在していると思います。
当社のこの事例が、同じ悩みを抱える全国の工場オーナーや経営者の方々にとって環境改善と生産性向上を両立させる大きな希望の光になれば嬉しいですね。
田崎社長: ありがとうございます!
我々も新潟県燕市でのこの成功事例を多くの製造業者様へ向けて発信してまいります。
本日は貴重なお話と工場内のご案内をいただき、誠にありがとうございました!
中野社長: こちらこそ、遠方からわざわざお越しいただき本当にありがとうございました。
これからも末永いお付き合いをよろしくお願いいたします。
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
■ 株式会社中野科学について
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
新潟県燕市にて1956年に創業。
金属洋食器の電解研磨からスタートし、現在は半導体製造装置や医療機器など高度な精密金属の表面処理を手掛けておられます。
新潟県知事表彰技術賞を受賞した高度な技術力に加え、 ステンレスに美しい色彩を出す「酸化発色」を活用した自社ブランド展開や医療機器製造業への参入など、時代に合わせた挑戦を続けられています。
ホームページ:https://www.nakano-acl.co.jp/
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━